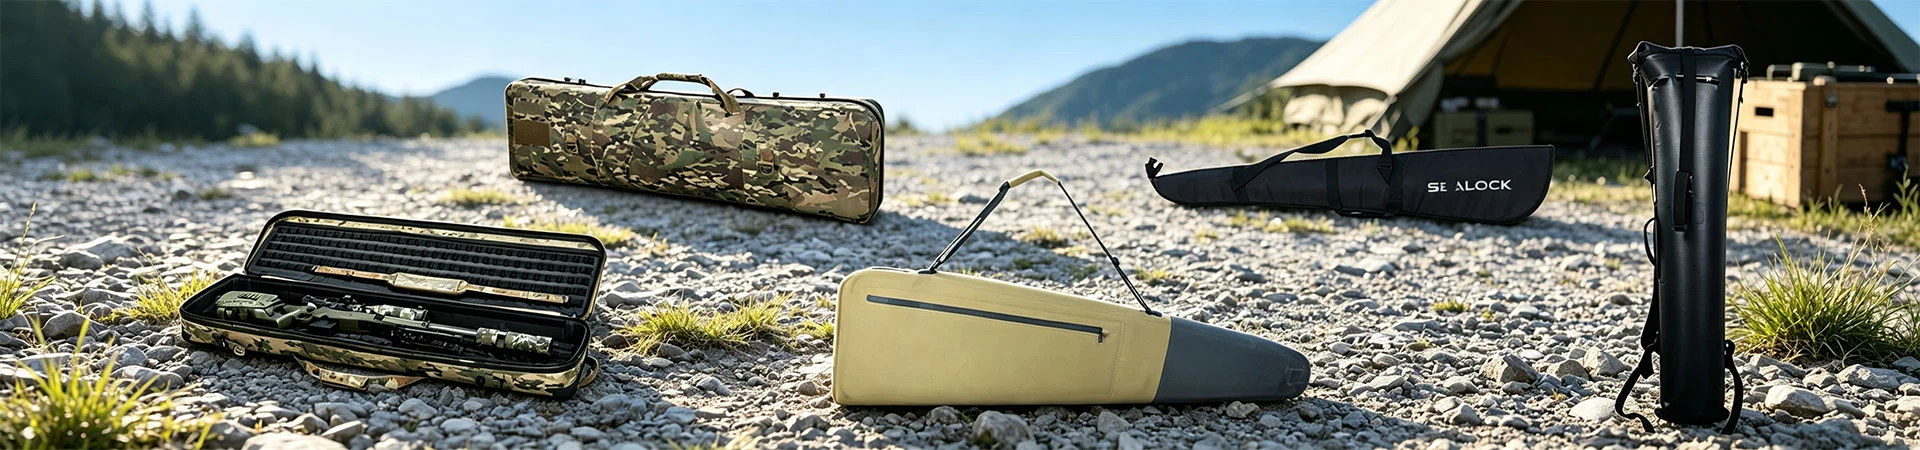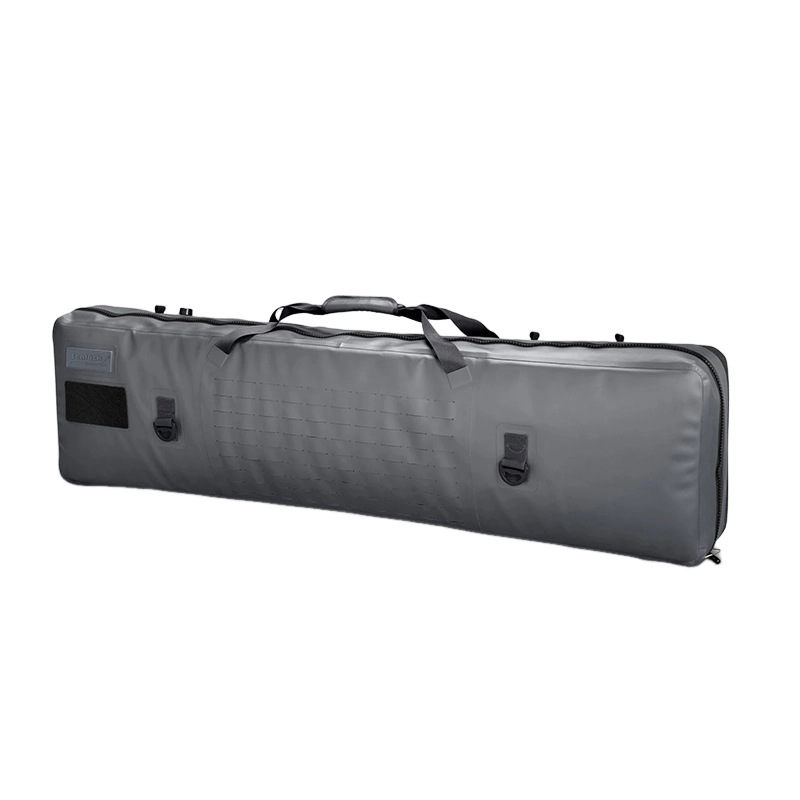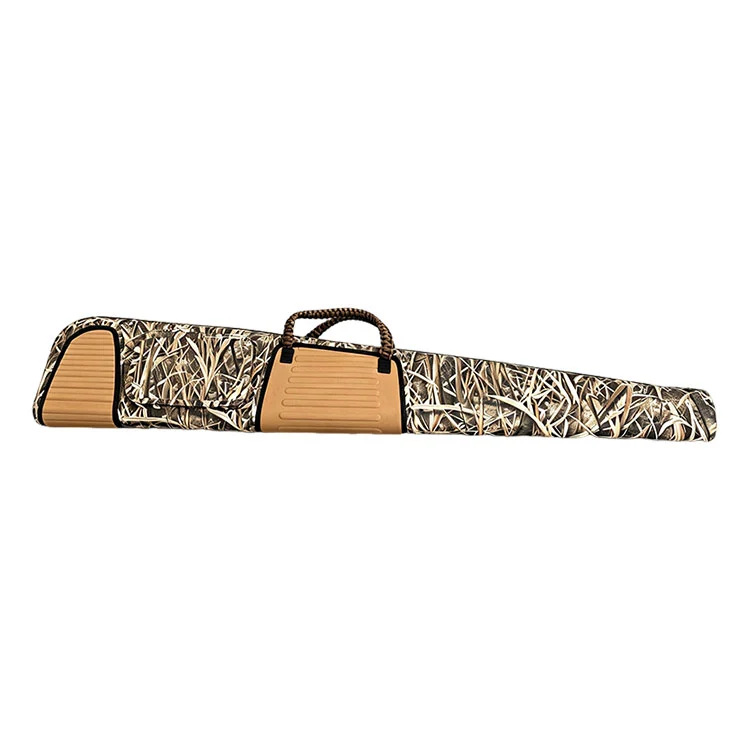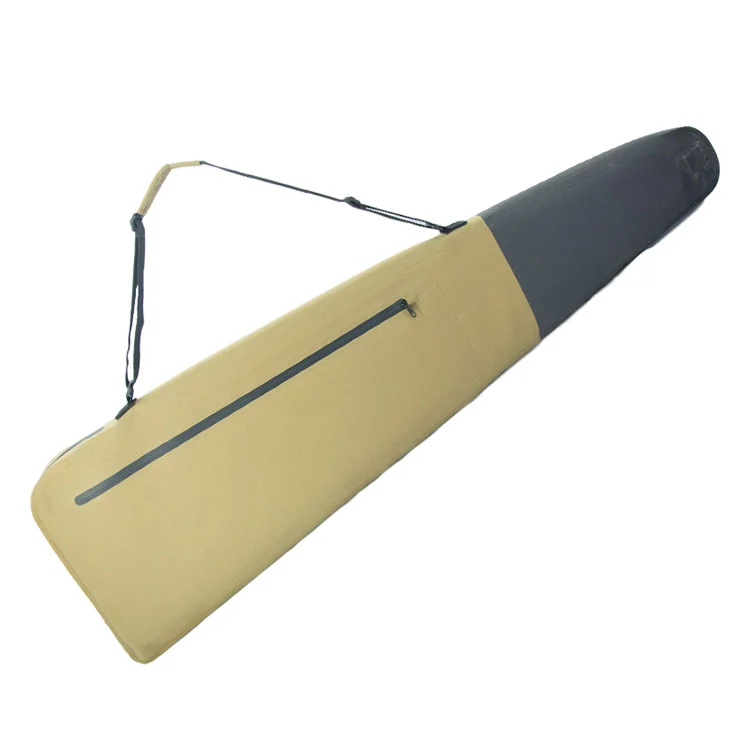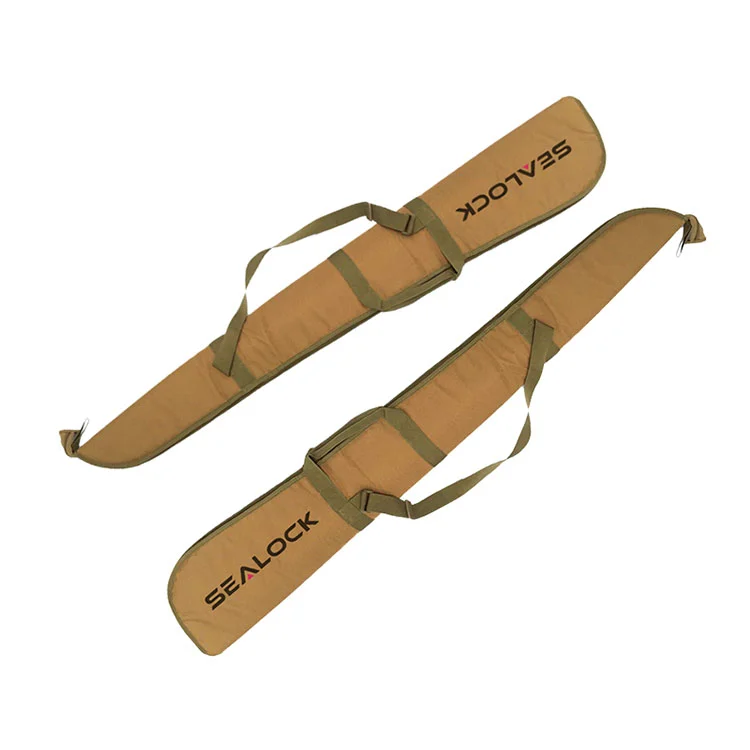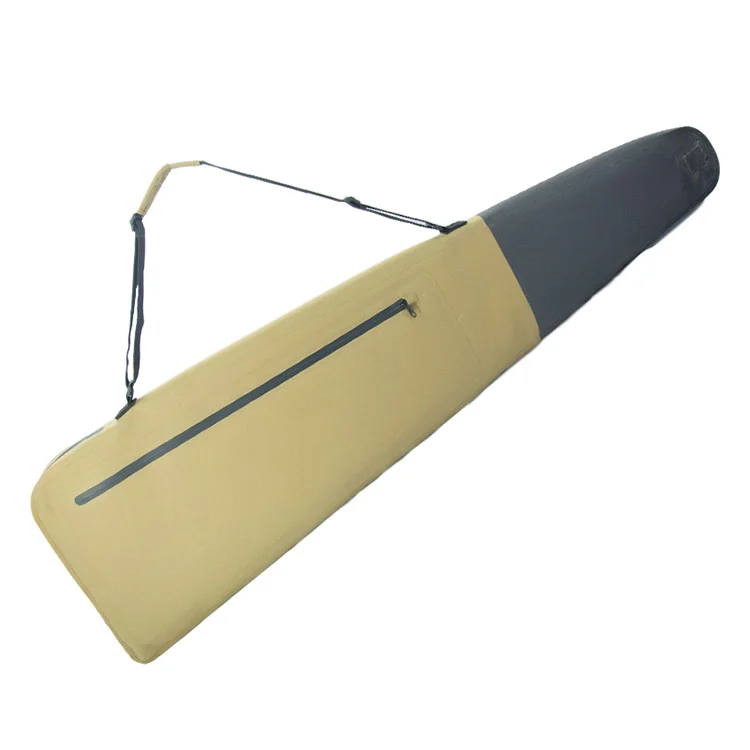
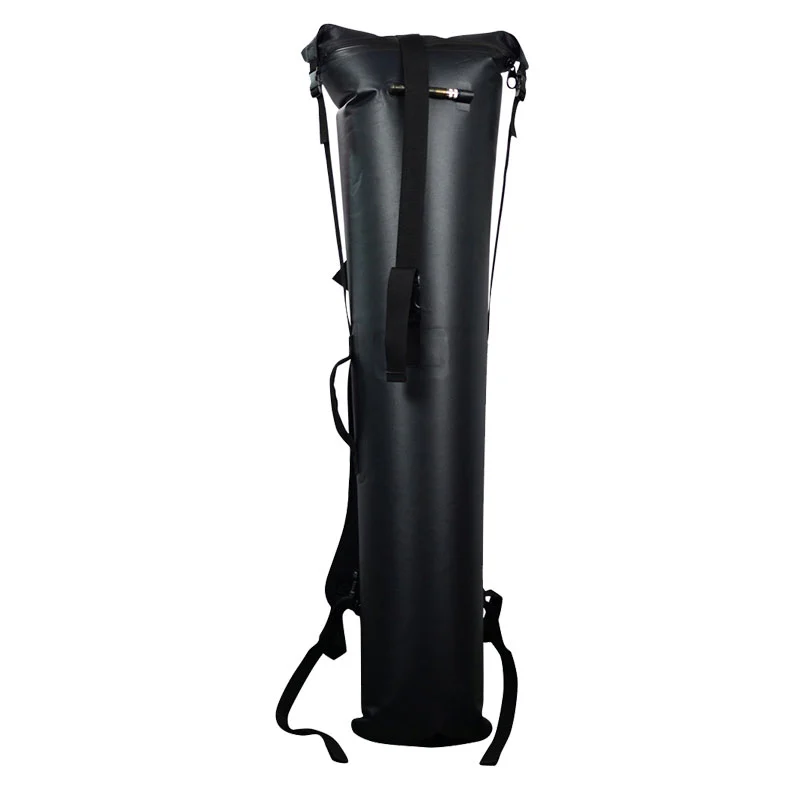
SL-E603 HF Kaynaklı Tabanca Kasası, yaklaşık 1,1 kg'da 122 × 30 × 8 cm boyutlarındadır ve yaklaşık 25–30 L iç kapasiteye sahiptir. 840D TPU lamine kabuk, yuvarlak bir dipçik bölmesi ve konik bir namlu bölmesi olan, gövde dikişine kaynaklanmış ve IPX7 derecesine sahip sızdırmaz bir fermuarla kapatılmış, tek parça bir gövde olarak 27,12 MHz'de özel elektrot araçlarıyla oluşturulmuştur. Kaynak işleri Dongguan, Çin ve Ho Chi Minh City, Vietnam'da şirket bünyesinde yapılmaktadır. Adedi 300 adet, numuneler 7-10 gün içinde.
Kaynak parametreleri (güç, elektrot basıncı ve bekleme süresi) gelen her kumaş partisi için ayarlanıp kaydediliyor ve bir ilk ürün numunesi, her üretim çalışmasının başlangıcında tahribatlı bir soyma testine tabi tutuluyor. Dipçik yarıçapındaki kavisli kaynaklar, ayrı bir bölüm olarak soyulma testine tabi tutulur. OEM kalite dosyaları için parametre kayıtları mevcuttur.
Kaynaklanabilirlik moleküler polariteye bağlıdır. TPU ve PVC temiz bir şekilde kaynaklanır; polietilen ve polipropilen polar değildir ve RF kaynağı yapılamaz; kaplanmamış naylon veya polyester, kaynaklanabilir bir laminat gerektirir. 840D dokuma taban aşınma direnci taşır ve TPU laminat hem su geçirmez bariyer hem de kaynaklanabilir katman sağlar.
Bölmeli profili ve kaynaklı cebi gösteren tek parça kaynaklı kabuk
Bu Kabuğun Kaynaklanmasını Boruya Göre Daha Zor Yapan Nedir?
Silindirik bir kuru torba tekrarlanan düz bir dikiştir. Odacıklı bir silah kutusu değil.
Özellik
Kaynak Sonucu
Yuvarlak dipçik haznesi
Kavisli kaynak yolu; yarıçapa göre şekillendirilmiş elektrot takımları
Konik namlu haznesi
Panel daraldıkça kaynak genişliği sabit kalmalıdır
Düz 8 cm profil
Haddelenmiş bir boru yerine dar kenarlı bir kaynakta buluşan iki büyük yüz
Kaynaklı aksesuar cebi
Halihazırda kaynak yapılmış bir yüze ikinci bir kaynak işlemi
Fermuar dikişe kaynaklanmış
Aynı işlemde birleştirilen farklı malzemeler
Kayış çapa yamaları
Noktasal yük pozisyonlarında hibrit kaynak
Bunların her biri ayrı bir takım ve parametre kararıdır. Hazneli HF Kaynaklı Tabanca Kasasının bir boruya göre daha yüksek geliştirme maliyeti taşımasının nedeni budur ve takımları birim fiyata katlamak yerine açıkça teklif etmemizin nedeni budur.
The Three Variables
Frekans ekipman tarafından sabitlenir. Bir operatörün yanlış anlayabileceği her şey, gelen her kumaş partisi için belirlenen ve kaydedilen üç ayarda bulunur.
Değişken
İşlev
Çok Düşük Ayarlanmışsa
Çok Yüksek Ayarlanmışsa
Güç
Eklemdeki ısı üretim hızı
Yetersiz kaynaşmış; dikiş temiz bir şekilde ayrılıyor
Malzeme kaynak yerinde yanar veya incelir
Elektrot basıncı
Yumuşatılmış katmanları bir araya getirmeye zorlar
Kaynak genişliği boyunca eksik füzyon
Yer değiştiren malzeme; kaynak incelir
Kalma süresi
Ekleme giren toplam enerji
Zayıf bağ mukavemetine sahip soğuk kaynak
Aşırı ısınma ve kırılganlık
Basınç altında soğutma dördüncü adımdır ve düşük maliyetli üretimde sıklıkla atlanan adımdır. Erimiş polimer yeniden katılaşmadan önce elektrotun serbest bırakılması, düzgün görünen ve yük altında sıyrılan bir bağlantı bırakır.
Neden Sadece Bazı Malzemeler Kaynak Yapıyor?
Süreç moleküler polariteye bağlıdır. Dipollü bir polimer, alternatif alana tepki verir ve içten ısınır; polar olmayan bir polimer, ne tür güç uygulanırsa uygulansın hiçbir şekilde yanıt vermez.
Malzeme
RF Kaynaklanabilir
Not
TPU
Evet
Kesinlikle kutupsal; Temiz bir şekilde kaynak yapar — SL-E603 kabuk
PVC
Evet
Kesinlikle kutupsal; iyi kaynak yapar, daha düşük maliyet, daha ağır
PU kaplamalı
Değişir
Kaplama formülasyonuna ve kalınlığına bağlıdır
Polietilen
HAYIR
Polar olmayan; sıcak hava veya ultrasonik yöntemlere ihtiyaç duyar
Polipropilen
HAYIR
Polar olmayan; RF kaynaklanamaz
Kaplamasız naylon veya polyester
HAYIR
Taban kumaşı tek başına kaynak yapılamaz
Bu nedenle dış yüzey dokuma kumaş yerine TPU lamine edilmiş olarak belirtildi. 840D dokuma taban aşınmaya karşı dayanıklılık sağlar; TPU laminat hem su geçirmez bariyer hem de kaynağı mümkün kılan katmandır.
Kabul Kriteri
Yıkıcı soyulma testi: Doğru şekilde kaynaklanmış bir numunede, ana kumaş, kaynak ayrılmadan önce yırtılır. Kaynak hattı boyunca temiz bir şekilde açılan dikiş, bağlantıya yetersiz enerji verildiğini gösterir ve üretim devam etmeden önce parametre incelemesini tetikler. Bu, her üretim çalışmasının başlangıcında çalıştırılır ve kayıtlar, OEM kalitesindeki dosyalar için mevcuttur.
Kaynak Arıza Listesinden Neleri Çıkarır?
Dikişli Bir Kasada Arıza Modu
Kaynaklı Bir Kabuk Üzerinde
Dikiş bandı ısıtma ve yıkama işlemlerinden sonra kalkıyor
Bant yok
Yapışkan yaşlandıkça iğne delikleri yeniden açılır
Hiçbir delik mevcut değil
Dikiş titreşim altında gevşer
Su geçirmez gövdede dikiş yok
Kabuktan dikildikten sonra cep dikişi sızdırıyor
Sürekli bir yüze kaynaklanmış cep
Kayış ankrajları bariyeri deliyor
Takviye yamalarına kaynaklanmış ankrajlar
Agresif temizlik bant kenarını kaldırır
Kabuk temizlenebilir ve hortumla yıkanabilir
Şartname
Öğe
Şartname
Modeli
SL-E603
Ürün türü
Tamamen kaynaklı su geçirmez tüfek kılıfı
Boyut
122 × 30 × 8 cm (tahmini)
Ağırlık
yaklaşık. 1,1 kg (tahmini)
Dahili kapasite
yaklaşık. 25–30L
Kabuk malzemesi
840D TPU lamine kumaş
Yapı
RF kaynaklı, tek parça gövde
Dikiş tipi
Yüksek frekans kaynaklı, ısıyla kapatılmış kenarlar
Su geçirmezlik derecesi
IPX7
Kapatma
Su geçirmez fermuar
Aksesuar cebi
1 adet kaynaklı su geçirmez fermuarlı cep
Profil
Yuvarlak dipçik haznesi, konik namlu haznesi
Taşımak
Ayarlanabilir çıkarılabilir omuz askısı + güçlendirilmiş sap
Her türlü kombinasyonda iki tonlu kaynaklı paneller
Parametre dokümantasyonu
Kaliteli dosyalar için sağlanan kaynak kayıtları
Üretim Sırası
1. Partide gelen kumaş muayenesi ve kaynaklanabilirlik denemesi
2. Kaynak parametresi kurulumu — güç, basınç, parti başına kaydedilen bekleme süresi
3. Birinci parça kaynak numunesi ve tahribatlı soyulma testi
4. Odacıklı gelişime göre panellerin hassas kesilmesi
5. Dipçik odası yarıçapının RF kaynağı
6. Konik namlu haznesinin ve kenar dikişlerinin RF kaynağı
7. Aksesuar cebinin ve fermuar dikişinin kaynaklı bağlantısı
8. Kayış ankrajlarının ve tutamak bağlantılarının hibrit kaynağı
9. IPX7 koşuluna göre daldırma doğrulaması
10. Son denetim ve ihracat ambalajı
Kaynak Muayenesi
Kontrol etmek
Yöntem
Sıklık
Malzeme kaynaklanabilirliği
Gelen partide deneme kaynağı
Her parti
Parametre kaydı
Güç, basınç, bekleme günlüğü kaydedildi
Her parti
İlk makale kabuğu
Örnek kaynakta yıkıcı soyulma
Her koşunun başlangıcı
Kaynak görünümü ve kenar tanımı
Görsel, işlemde
Sürekli
Kaynak genişliği tutarlılığı
Onaylanmış numuneye göre ölçülmüştür
Örnekleme
Kavisli kesitli kaynak
Dipçik yarıçapında görsel
%100
Bitmiş su bütünlüğü
Daldırma kontrolü
Onaylanmış numune alma planına göre
Kaynak Denemeleri
Duruşma
Yöntem
Sonuç
Dikiş kabuğu
Kaynaklı bir numunede yıkıcı soyulma
Ana kumaş dikiş ayrılmadan önce yırtıldı
Kavisli kaynak bütünlüğü
Özellikle dipçik yarıçapında soyma testi
Düz kesitli kaynaklara eşit olarak tutuldu
IPX7 daldırma
Mühürlü kutu 30 dakika boyunca 1 m derinliğe daldırılmıştır
Herhangi bir kaynak dikişinde giriş yok
Dikiş esnekliği yorgunluğu
Kaynak hattında tekrarlanan esneme
Çatlama veya ayrılma yok
Hidroliz direnci
Uzun süreli sıcak neme maruz kalma
Dikiş yumuşaması veya delaminasyonu yok
Düşük sıcaklık bütünlüğü
-20 °C'de 12 saat sonra esnetildi
Dikişler sağlam; kırılgan kırılma yok
Fırçalayın ve hortum
Dikiş alanlarının tekrarlanan agresif temizliği
Bozulma yok; kaldırılacak bant kenarı yok
Çapa yaması çekme
Kaynaklı kayış yamalarında sürekli yük
Kaynaklı yamanın ayrılması yok
Üretim Yeteneği
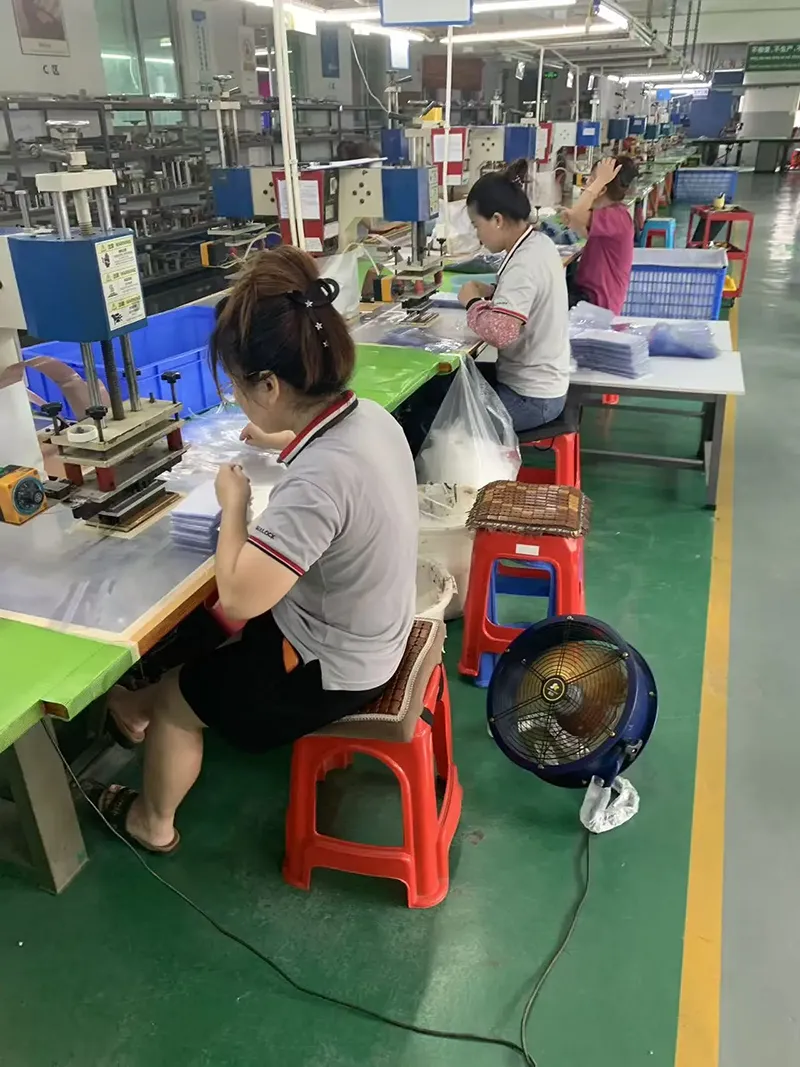
Yüksek frekanslı kaynak, taşerona verilen bir işlemden ziyade sermaye ekipmanıdır. Kaynak hatlarımız Dongguan, Çin ve Ho Chi Minh City, Vietnam'da kendi bünyemizde çalıştırılmaktadır; elektrot takımları özel şekiller için şirket içinde geliştirilmekte, kaynaklanabilirlik her gelen partide denenmektedir ve kaynak hattı ve muayene süreci alıcı denetimine açıktır.
Son Çalışmalar
Kanada - avcılık markası takımlama projesi
Marka, ayarlanabilir taraklara sahip tabancalar için daha derin bir dipçik haznesi istiyordu; bu, yalnızca boyuttan ziyade kaynak yarıçapını değiştirdi. Revize edilen eğri için yeni elektrot takımları geliştirdik ve kavisli bölümü özellikle onaydan önce soyma testine tabi tuttuk; çünkü kavisli kaynak, takım hatasının ilk görüldüğü yerdir. 450 adet, takımlama dahil 47 gün.
Hollanda — ithalatçı kalite dosyası
Uyumluluk ekibi, daha önce tedarikçinin sözlü güvencesini kabul etmiş olduğundan, daldırma raporunun yanı sıra parti başına kaynak parametresi kayıtlarını da talep etti. Kayıtlı güç, basınç ve bekleme rakamlarını sevkiyat ve ilk ürün soyma sonuçlarıyla birlikte sağladık. 600 adet, 43 gün.
Japonya - PVC içermeyen spesifikasyon
Pazar gereksinimleri PVC'yi tamamen dışladı. Standart 840D TPU yapısı zaten uyumluydu ve herhangi bir şeyin yerine başka bir şey koymak yerine malzeme bileşimi dokümantasyonunu tedarik zinciri aracılığıyla onayladık. 350 adet, 42 gün.
Alıcılar Bize Ne Anlattı?
"Kavisli kaynaklar, tedarikçinin öğrenildiği yerdir. Bu bölümü tek başına test ettiniz ve bize sonucu gösterdiniz."
— Ürün Mühendisi, Avcılık Markası
"Grup başına parametre kayıtları, bir talebi belgeye dönüştürdü. Uyumluluk ekibimiz bundan sonra soru sormayı bıraktı."
— Kalite Müdürü, İthalatçı
"Kumaş dikişten önce yırtılırsa tartışılacak bir şey kalmaz. Bizi ikna eden test buydu."
— Kaynak Tedarik, Dış Mekan Ekipman Distribütörü
1. Yüksek frekanslı kaynak nedir?
27,12 MHz'lik bir elektromanyetik alan, polariteyi saniyede yaklaşık 27 milyon kez tersine çevirir. TPU'daki polar moleküller her ters dönüşte yeniden hizalanmaya çalışır ve iç sürtünme, aynı anda eklemin tüm kalınlığı boyunca ısı üretir. Elektrot basıncı altında yumuşatılmış katmanlar birleşir ve tek bir sürekli bölüm halinde yeniden katılaşır.
2. Odacıklı bir kasanın kaynaklanması neden boruya göre daha zordur?
Bir tüp tekrarlanan düz bir dikiştir. Bu kabuk, yarıçapa göre şekillendirilmiş aletler gerektiren kavisli bir dipçik bölmesine, panel daraldıkça kaynak genişliğinin sabit kalması gereken konik bir namlu bölmesine, halihazırda kaynak yapılmış bir yüzeye uygulanan kaynaklı bir cebe ve dikişe kaynaklanmış bir fermuara sahiptir. Her biri ayrı bir takım ve parametre kararıdır.
3. Bir kaynağın iyi olduğunu nasıl anlarsınız?
Yıkıcı soyulma testi. Doğru bir kaynakta ana kumaş, dikiş ayrılmadan önce yırtılır. Kaynak hattı boyunca temiz bir ayırma, yetersiz enerji anlamına gelir ve üretime devam etmeden önce parametre incelemesini tetikler.
4. Süreç değişkenleri nelerdir?
Gelen kumaş partisi başına ayarlanan ve kaydedilen güç, elektrot basıncı ve bekleme süresi. Basınç altında soğutma dördüncü adımdır ve düşük maliyetli üretimde çoğunlukla atlanan adımdır; elektrotun erken serbest bırakılması, düzgün görünen bir bağlantı bırakır ve yük altında sıyrılır.
5. Herhangi bir su geçirmez kumaşa RF kaynağı yapılabilir mi?
Hayır. Sürecin moleküler kutupluluğa ihtiyacı var. TPU ve PVC iyi kaynaklanır; polietilen ve polipropilen polar değildir ve hiçbir şekilde RF kaynağı yapılamaz. Kaplanmamış naylon veya polyester, kaynaklanabilir bir laminat gerektirir. Kaynaklanabilirlik her gelen partide denenir.
6. Kendi bünyesinde kaynak mı yapıyorsunuz?
Evet, Dongguan, Çin ve Ho Chi Minh City, Vietnam'daki kendi hatlarımızda, kendi bünyemizde geliştirilen elektrot takımları ile. Kaynak hattı ve muayene süreci alıcı denetimine açıktır.
7. Kaynak, arıza listesinden neyi çıkarır?
Dikiş bandının kalkması, yapışkan yaşlandıkça iğne deliklerinin yeniden açılması, titreşim altında dikişlerin gevşemesi, kabuktan dikilen yerlerde cep dikişlerinin sızması ve bariyeri delen kayış ankrajları. Kaynaklı bir kabukta bu arıza modlarının hiçbiri mevcut değildir.
8. HF Kaynaklı Tabanca Kutusu fırçalanabilir veya hortumla temizlenebilir mi?
Evet. Kaldırılacak dikiş bandı olmadığından kaynaklı dikişler, bantlanmış kasaya zarar verebilecek temizliği tolere eder; tuza, çamura veya kana maruz kaldıktan sonra kullanışlıdır.
9. Kaynak dikişleri soğukta çatlar mı?
Hayır. -20 °C'de on iki saatin ardından dikişler sağlam ve esnek kaldı ve kaynak hattında kırılgan bir kırılma olmadı.
10. PVC'siz bir yapı mevcut mu?
Evet. Standart 840D TPU yapısı PVC içermez ve malzeme bileşimi dokümantasyonu, ihtiyaç duyan pazarlar için tedarik zinciri aracılığıyla sağlanabilir.
11. Özel bir şekil geliştirebilir misiniz?
Evet. Elektrot takımları, özel uzunluklar, oda profilleri, kaynaklı takviye ve logo yamaları için şirket içinde geliştirilmiştir. Takımlar birim fiyata dahil edilmek yerine açıkça fiyatlandırılır.
12. Ticari şartlar nelerdir?
Minimum Sipariş Adedi 300 adet, numuneler 7–10 gün içinde, üretim 30–45 gün içinde, fiyat teklifi EXW, FOB veya CIF, takım geliştirme için proje başına teklif verilir ve kalite dosyaları için kaynak parametresi belgeleri mevcuttur.
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası